Una lengüeta de batería y un empalme de mazo de 50 mm² son ambos «soldadura ultrasónica de metales». No son el mismo trabajo, y las máquinas no son intercambiables.
Nos hacen la misma pregunta unas dos veces al mes: alguien tiene una máquina de mazos y quiere soldar lengüetas de batería con ella, o al contrario. Normalmente la máquina consigue disparar. El problema empieza con la unión que sale de ella.
Los dos procesos se diferencian en contra qué presiona el sonotrodo, cuánta energía tiene que llegar a esa superficie y cómo se ve una unión correcta después. Aclarados esos tres puntos, la elección deja de ser una cuestión de preferencia.
La diferencia está en la forma de la unión, no en el tamaño de la máquina
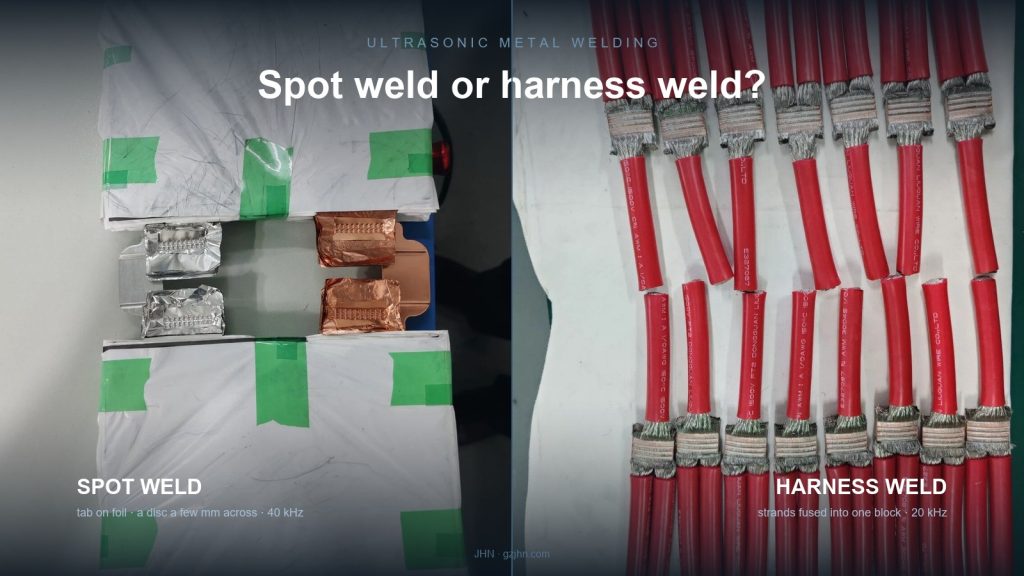
La soldadura por puntos une dos superficies que están apoyadas una sobre otra. El sonotrodo baja sobre un punto, la energía se concentra ahí y la unión se forma en un disco de pocos milímetros de diámetro. El caso típico es una cinta de níquel sobre lámina de cobre, o una lengüeta de terminal doblada sobre el extremo de un cable.
La soldadura de mazo une la cara frontal de un haz. Las hebras se agrupan, el sonotrodo presiona todo el extremo contra el yunque y, tras la soldadura, la sección del haz se convierte en un bloque macizo de metal. Aquí no hay ningún «punto»: todo el extremo pasa a ser una sola pieza.
Esa diferencia arrastra todo lo demás:
| Soldadura por puntos | Soldadura de mazo / terminal | |
|---|---|---|
| Superficie de contacto | un punto, pocos mm | toda la cara frontal del haz |
| Qué se ve después | una huella circular poco profunda | las hebras fusionadas en un bloque, a menudo visiblemente aplanadas |
| Apilamiento típico | lámina fina sobre lámina, lengüeta sobre barra | decenas de hebras, o cable dentro de terminal |
| Frecuencia habitual | a menudo 40 kHz | normalmente 20 kHz |
| Clase de máquina | 1,5 – 2 kW | 3 – 12 kW |
| Fallo si se elige mal | perforación, lámina reventada | soldadura falsa: aguanta por fuera, sin unir por dentro |
Dos filas de esa tabla explican buena parte de las decepciones que oímos. La soldadura por puntos usa frecuencia más alta porque la lámina fina no aguanta un golpe grande a 20 kHz sin romperse. La soldadura de mazo usa más potencia porque la energía tiene que atravesar un volumen de cobre mucho mayor.
Soldadura por puntos: cuándo es la respuesta correcta
La soldadura por puntos es correcta cuando la unión es un solape entre dos piezas finas y la zona afectada por el calor tiene que quedarse pequeña.
Casos típicos:
- Lengüetas de batería. Cinta de níquel sobre lámina de cobre, lengüeta sobre barra colectora, pilas de electrodo positivo y negativo. La lámina suele tener 6–20 µm; un golpe de 40 kHz con baja amplitud la une sin perforarla.
- Lengüetas de terminal y terminales pequeños. Un terminal doblado sobre el extremo de un cable pequeño, donde la soldadura es un punto localizado y no toda la sección.
- Hilos de sensores y cable fino. Cualquier caso en que el metal alrededor de la unión no soporte el aplastamiento de toda la sección.
En nuestra gama, esa es la familia de 40 kHz: la JHN-4015 de 1,5 kW y la JHN-4016-A de 1,6 kW, más las soldadoras de lengüeta de media onda y onda completa (JHN-4008, JHN-3570) para pilas que necesitan una polaridad de electrodo concreta.
El límite es el espesor, y es un límite duro. Cuando se suelda cobre macizo por encima de aproximadamente 1 mm, una máquina de puntos de 1,5 kW se queda sin energía antes de quedarse sin recorrido: se obtiene una marca, no una soldadura.
Soldadura de mazo: cuándo es la respuesta correcta
La soldadura de mazo es correcta cuando el trabajo consiste en convertir muchas hebras en un solo conductor, sustituyendo un engaste o una soldadura blanda.
Casos típicos:
- Empalmes en línea. Dos o más cables unidos en su recorrido. La alternativa es un manguito de engaste, que añade resistencia, masa y un camino para la corrosión.
- Cable dentro de terminal. El extremo se suelda dentro del barril en lugar de engastarse. Habitual donde la vibración o los ciclos térmicos acaban con el engaste.
- Secciones grandes. 20, 50, 70 mm². En este nivel el ultrasonido empieza a ganar al engaste tanto en resistencia eléctrica como en fuerza de tracción.
La clase de máquina abarca un orden de magnitud porque la sección también lo hace. Nuestro rango va de la JHN-2030 de 3 kW (0,5–20 mm²) a la JHN-2060 de 6 kW, y de ahí a la JHN-2012G de 12 kW y la JHN-2080 de 8 kW. El trabajo de terminal está en la misma familia: la JHN-2056 llega a 50 mm², y la JHN-2080-T y la JHN-2012G-A cubren terminales más pesados.
Fíjese en lo que los números de potencia no dicen: 12 kW no significa «mejor» que 3 kW. Tiene un transformador y un sonotrodo más grandes, lo que permite entregar energía en un área mayor. Ponga un sonotrodo de 12 kW sobre un cable de 1 mm² y lo destruirá más rápido de lo que lo haría una máquina de 3 kW.
La tabla de decisión
Recorra esta lista antes de abrir un catálogo.
| Unión | Material | Sección / espesor | Qué usar | A vigilar |
|---|---|---|---|---|
| Lengüeta sobre lámina | Ni–Cu, Cu–Al | lámina 6–20 µm | puntos, 40 kHz, 1,5–2 kW | amplitud excesiva perfora la lámina |
| Lengüeta sobre barra | Cu–Cu, Al–Al | lengüeta 0,2–0,5 mm | puntos, 20–40 kHz | planitud del yunque; el desgaste se ve como huella en media luna |
| Empalme cable–cable | Cu–Cu | 0,5–20 mm² | mazo, 3–6 kW | hebras sueltas antes de soldar; una hebra fuera nunca se une |
| Cable dentro de terminal | Cu–Cu, Cu–Al | 10–50 mm² | terminal, 6–12 kW | espesor de pared del terminal frente a la huella del sonotrodo |
| Barra / pila de lámina | Cu, Al | pilas de 20+ capas | mazo u onda completa | el número de capas fija la energía; no extrapolar linealmente |
| Cobre a aluminio | Cu–Al | cualquiera | cualquiera, con control de proceso | crecimiento de intermetálicos — ver los datos de amplitud abajo |
La última fila merece una advertencia aparte. Cu–Al no es «el mismo trabajo con otro metal». La ventana en la que se consigue unión sin un crecimiento excesivo de intermetálicos es estrecha y hay que buscarla para cada sección. Publicamos aparte la ventana medida para empalmes de 70 mm² Cu–Al, porque una tabla de corrientes no le sirve a quien tiene otro apilamiento.
Tres desajustes que vemos repetidamente
1. Una máquina de mazos sobre lengüetas de batería. La máquina tiene la energía, así que dispara. La lámina bajo el sonotrodo se perfora en lugar de unirse, y la merma solo aparece en el ensayo eléctrico de final de línea. La solución no es un ajuste, es otra clase de máquina.
2. Una máquina de puntos sobre 50 mm². Este es peor, porque parece que funcionó. Las hebras exteriores se fusionan, la unión se nota firme y el ensayo de tracción puede pasar. Corte y verá el centro con hebras sueltas. La fuerza de tracción la soportaba solo la capa exterior.
Si no puede cortar muestras, este es el modo de fallo que llegará a su cliente.
3. Comprar por potencia en lugar de por sonotrodo. La geometría del sonotrodo y del yunque decide cómo llegan la fuerza y la energía a la unión. Una máquina de 6 kW con la huella equivocada rinde menos que una de 3 kW con la correcta. Pregunte por la superficie de la cara del sonotrodo antes que por la potencia.
La potencia es un rango, no un número
Toda soldadura ultrasónica de metales vive dentro de una ventana limitada por tres ajustes: amplitud, presión y tiempo de soldadura. Salga de ella en cualquier dirección y la unión se degrada: soldadura fría por un lado, sobrecalentamiento y grietas por el otro.
Por eso dos plantas con «la misma» máquina de 6 kW obtienen resultados distintos en el mismo cable. La máquina es la misma; la ventana en la que cayeron, no.
Cuando ponemos en marcha una máquina registramos la amplitud en la cara del sonotrodo, la frecuencia de resonancia y la impedancia del conjunto nuevo, y el aspecto de una cara sin desgaste. Esos números solo existen el primer día. Seis meses después, cualquier comparación sin ellos es una suposición.
Cómo distinguir una unión buena de una mala
El método de inspección debe corresponder al proceso, porque fallan de manera distinta.
A la vista. La soldadura por puntos deja una huella circular poco profunda, más o menos con la forma de la punta del sonotrodo, con la lámina intacta debajo. Si se ve un anillo de lámina perforada alrededor de la huella, la amplitud era demasiado alta. La soldadura de mazo sale visiblemente aplanada, algo más ancha en el centro que en los extremos. Si en la superficie todavía se distinguen líneas de hebras, la soldadura no llegó al centro.
Por sección transversal. Corte perpendicular, pula y mire la frontera. Una soldadura real no tiene línea donde se encontraron las dos piezas: los granos son continuos. Una soldadura falsa muestra una frontera recta y nítida, como dos superficies limpias apoyadas una en otra. Es la única comprobación que detecta el fallo de 50 mm² descrito arriba; el ensayo de tracción no lo detecta.
Por ensayo de tracción. Útil, pero hay que leerlo bien. Un valor por encima de la carga de rotura del propio cable dice que la unión no es el punto débil. No dice que el centro esté unido, porque las hebras exteriores pueden soportar la carga solas. Para uniones así, la tracción es un pasa/no pasa contra un número que usted mismo fija, no una prueba de calidad de la soldadura.
Por resistencia eléctrica. La más sensible de las cuatro, y la que detecta una unión parcialmente soldada antes del envío. Compare con una muestra de referencia en lugar de un umbral absoluto; el número absoluto se mueve con el recubrimiento del terminal y el estado del cable.
Qué enviarnos para una selección
Cuatro cosas, y respondemos sin visita:
- Material y espesor de cada pieza de la unión, incluido el recubrimiento.
- Sección o composición del apilamiento: para hilos, el número de hebras y el diámetro de cada una, no solo los mm² totales.
- Geometría de la unión: solape, cara frontal o barril de terminal. Una foto de la sección de una unión aceptable vale más que cualquier descripción.
- Cómo va a inspeccionarla: tracción, sección o resistencia. Eso decide cuánto margen de ventana necesita reservar.
Preguntas frecuentes
¿Puede una máquina hacer las dos cosas?
Bien, no. Puede comprar una fuente que cubra ambos rangos de energía, pero el sonotrodo, el yunque y el utillaje son específicos de la unión. Cambiar entre una lengüeta de batería y un empalme de 50 mm² implica cambiar el sonotrodo y normalmente también el utillaje.
¿40 kHz es siempre para lámina fina?
Casi siempre. Más frecuencia significa menos amplitud para la misma energía, que es lo que necesita la lámina fina. El precio es que el conjunto se desgasta antes y el sonotrodo cuesta más de reponer.
¿Una máquina más grande suelda más rápido?
Suelda más grande, no necesariamente más rápido. El tiempo de ciclo lo fija la velocidad a la que se puede entregar la energía sin dañar la unión, y eso está limitado por el material, no por el transformador.
Nuestros engastes pasan la tracción. ¿Por qué cambiar?
El ensayo de tracción de un engaste mide el engaste. La soldadura ultrasónica elimina la interfaz por completo: sin manguito, sin capa de óxido en la frontera, menor resistencia y sin rendija donde entre humedad. Si eso importa depende de dónde viva la unión.
Si no sabe de qué lado de la tabla cae su caso, envíe los cuatro puntos. Le diremos a qué clase de máquina corresponde, incluido cuando la respuesta es «ninguna de las dos, esto pide otro proceso».
Lecturas relacionadas: Aplicaciones de la soldadura ultrasónica: automoción, VE, medicina · Ventana de amplitud para empalmes de 70 mm² Cu–Al · Cómo fijar un límite de fuerza de tracción · 12 comprobaciones antes de firmar una máquina nueva
Máquinas mencionadas: Soldadoras de puntos y terminales · Soldadoras de mazos · Soldadoras de lengüetas de batería