Ventana de amplitud en soldadura ultrasónica de empalmes Cu–Al de 70 mm²
En un empalme cobre-aluminio de 70 mm² hay un parámetro que decide si la unión aguanta: la amplitud. Durante la puesta en marcha para un cliente fijamos presión y frecuencia, variamos solo la amplitud y medimos fuerza de arranque y resistencia de contacto. La ventana es estrecha, y el ajuste que parece más fuerte no es el mejor.
Datos medidos
| Amplitud | Fuerza de arranque | vs 45 μm | Resistencia de contacto | vs 45 μm | Valoración |
|---|---|---|---|---|---|
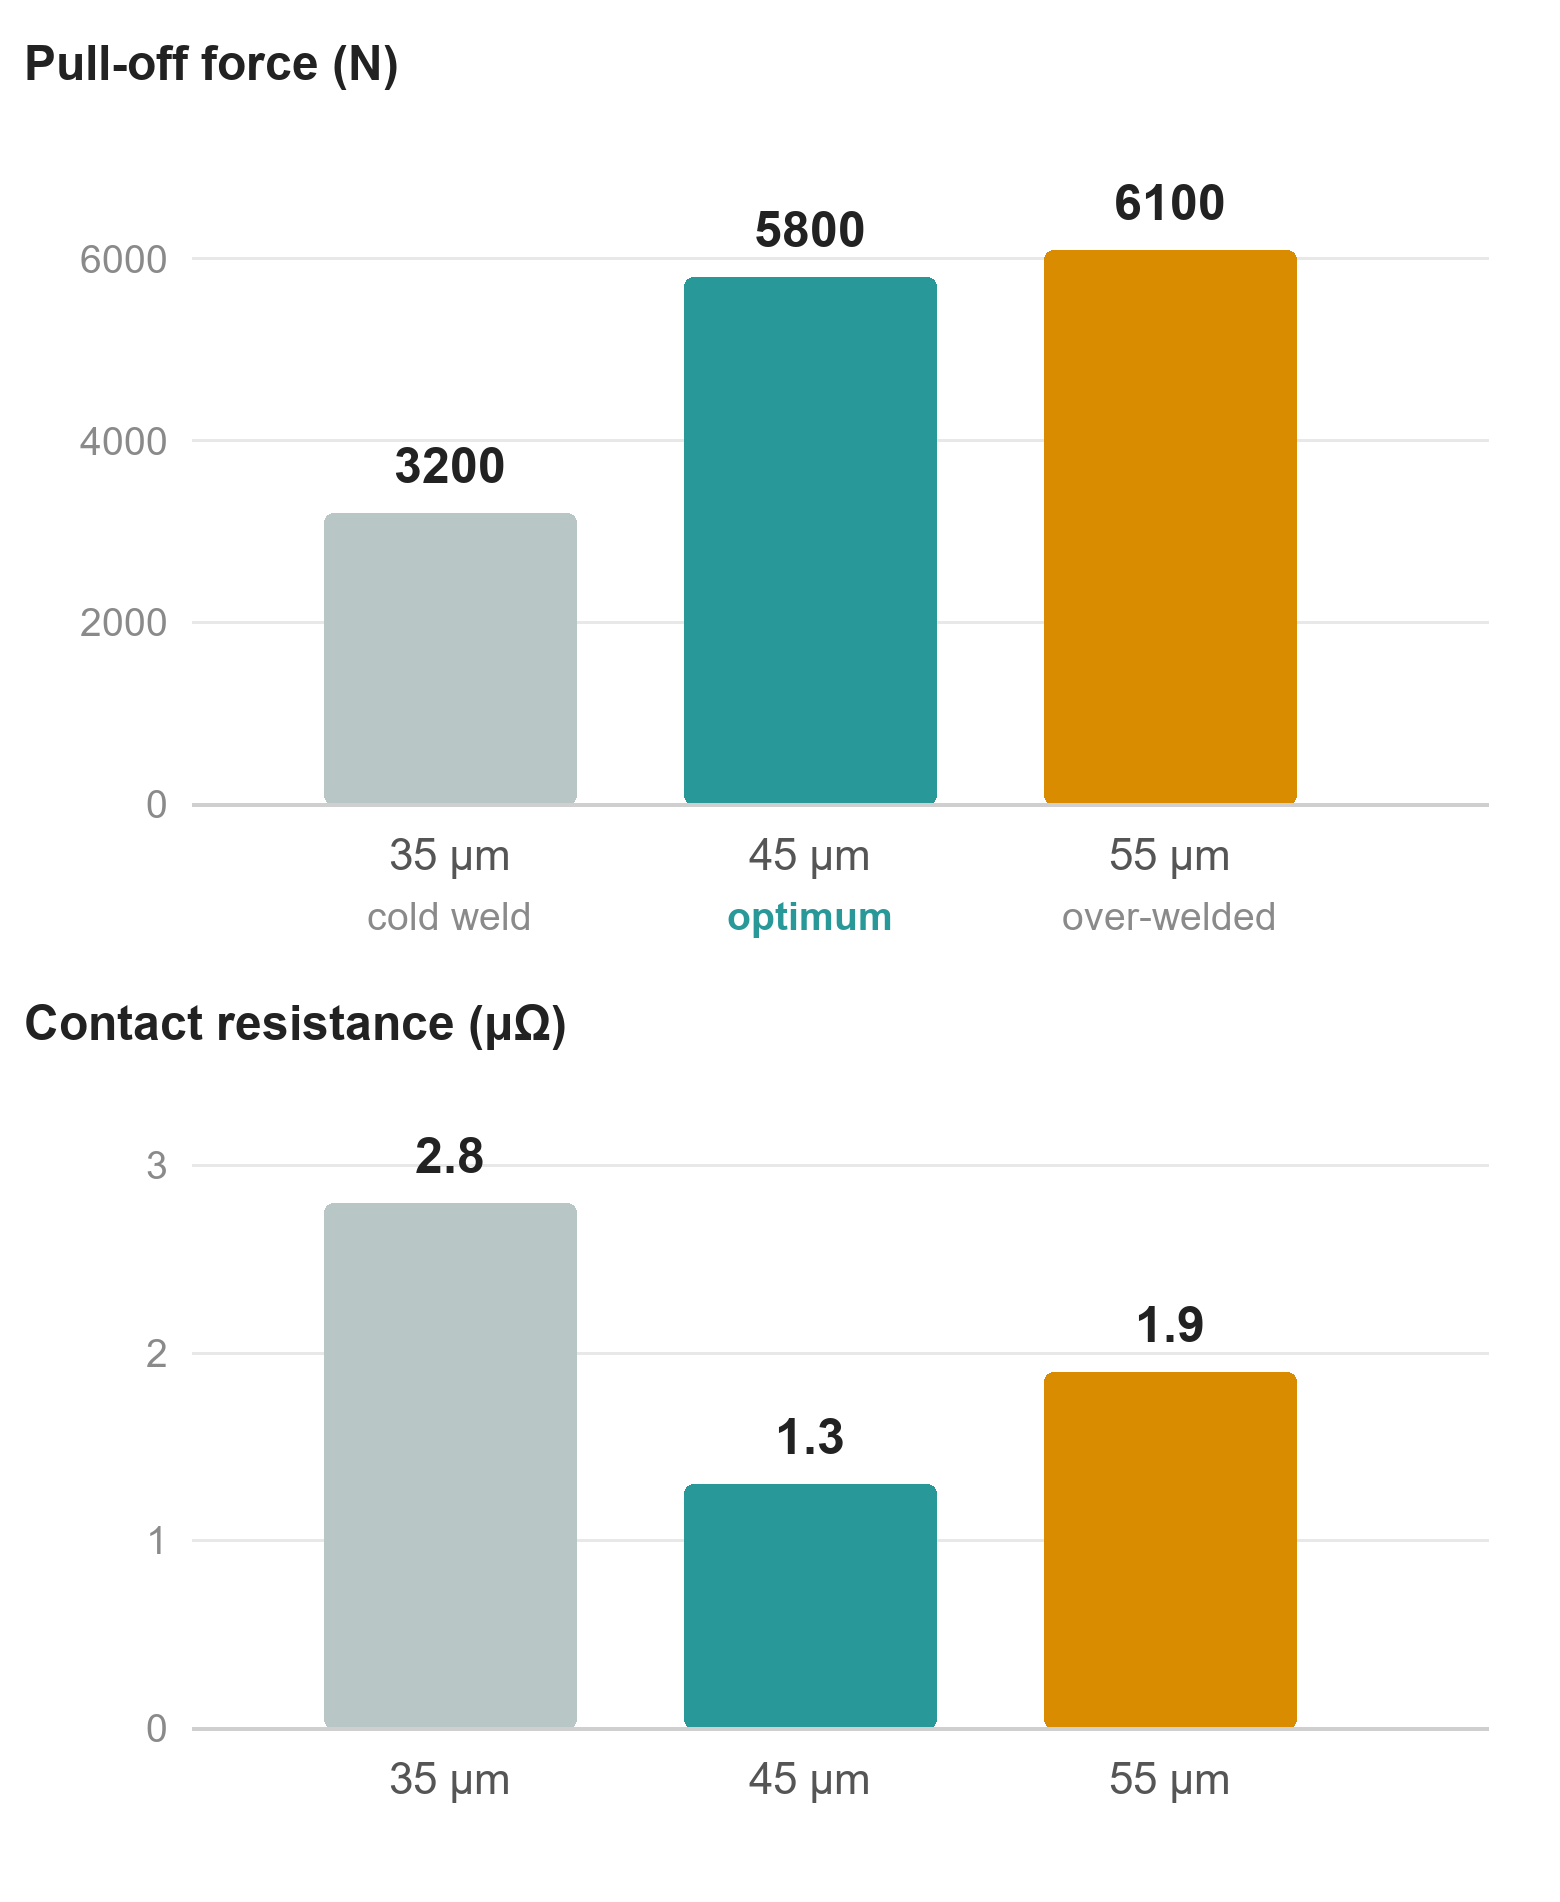
| 35 μm | 3200 N | −45% | 2,8 μΩ | +115% | Soldadura fría (sin fusión) |
| 45 μm | 5800 N | — | 1,3 μΩ | — | Ventana óptima |
| 55 μm | 6100 N | +5% | 1,9 μΩ | +46% | Sobrecalentado |
Condiciones de ensayo
- Unión: empalme cobre-aluminio de 70 mm², utillaje de producción
- Variable: solo la amplitud — 35, 45 y 55 μm
- Constante: presión de apriete, frecuencia, sonotrodo, lote de material
- Medición: fuerza de arranque (tracción) y resistencia de contacto de la unión
- Comprobación cruzada: el mismo patrón se reprodujo en mazos de 120 mm²
Por qué el óptimo está en el medio
Con 35 μm el desplazamiento relativo en la interfaz es insuficiente: la capa de óxido se rompe solo en parte y la superficie unida sigue siendo pequeña. La fuerza sale baja y la resistencia alta: soldadura fría, aunque la máquina indique ciclo completado.
Con 55 μm la unión ya está totalmente consolidada. La amplitud extra aporta solo un 5% de fuerza, mientras la resistencia sube un 46%. Nuestra interpretación es que la interfaz se sobreprocesa: los hilos se adelgazan y endurecen por deformación, el área de contacto se pierde en lugar de ganarse, y la energía adicional no compra nada.
45 μm es el punto en el que ambas curvas siguen del lado bueno. Una ventana de proceso no es un único número óptimo, sino el rango en el que dos criterios se cumplen a la vez.
Por qué hacen falta los dos números
- La fuerza sola se satura. 6100 N parece la unión más resistente de la tabla y es justo la única sobreprocesada.
- La resistencia sola no dice si la unión soportará vibración y ciclos térmicos.
- Úselos como una sola restricción: fuerza mínima de arranque Y resistencia máxima de contacto. Así planteamos también un DOE.
Hacia dónde se mueve la ventana
- Secciones mayores: el patrón se reproduce en 120 mm²; el óptimo queda en la misma zona.
- Secciones menores: por debajo de 35 mm² no aplica; el material fino disipa el calor más rápido y necesita más amplitud.
- Material y recubrimiento: un lote nuevo de hilo, otro espesor de recubrimiento o un sonotrodo nuevo desplazan la ventana. Hay que volver a acotarla, no reutilizar el número.
- Máquina y utillaje: el desgaste del sonotrodo cambia la amplitud real en la pieza aunque el ajuste del generador no cambie.
Cómo usarlo en producción
- Empiece en 45 μm para Cu–Al de 70 mm².
- Acode con 35 y 55 μm sobre su propio material para confirmar que está en la meseta y no en el borde.
- Acepte un ajuste solo si cumple su objetivo de fuerza y su objetivo de resistencia.
- Repita el acotado cuando cambie el lote de hilo, el recubrimiento, el sonotrodo o el resonador.
Alcance y limitaciones
Es una sola serie de puesta en marcha — tres puntos de trabajo, un lote, una máquina —, no una matriz DOE completa. Muestra dónde está la ventana y cómo se comporta; no es una especificación garantizada. Confirme con su propio diseño de experimentos y Cp/Cpk antes de fijar parámetros de producción.
Cómo citar
Descargar los datos originales:
CSV (3 filas, 4 columnas) ·
gráfico en PNG ·
gráfico en SVG
Los archivos llevan etiquetas en inglés; las cifras no dependen del idioma.